
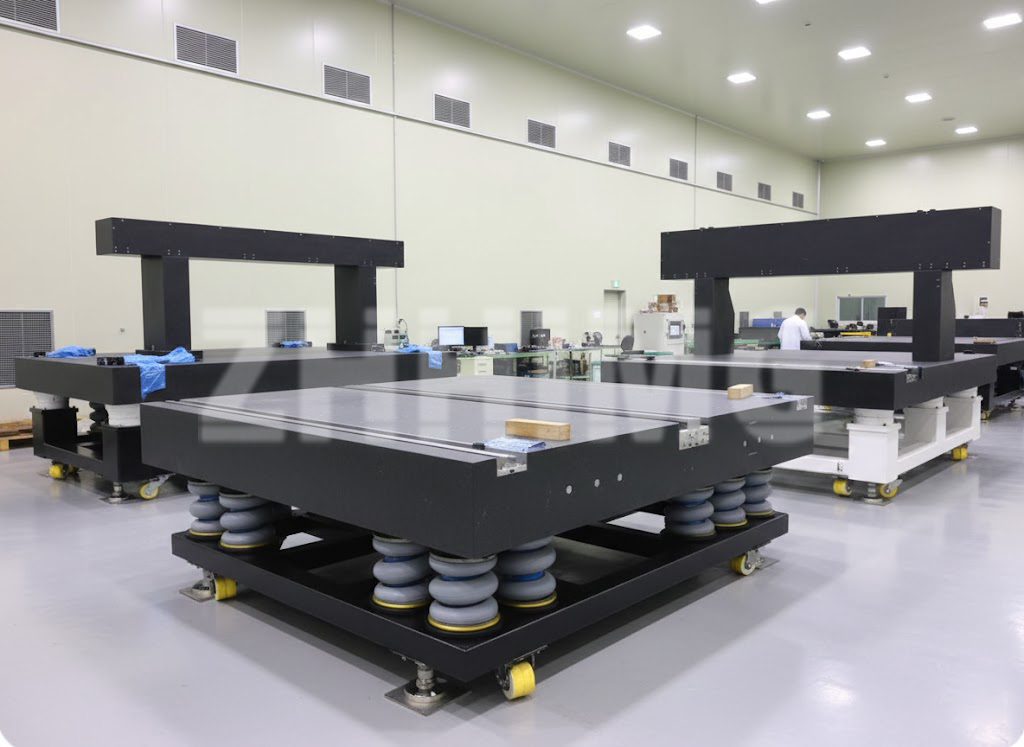
רובֿ קויפער זוכן אַ גראַניט ייבערפלאַך פּלאַטע מיט אַ קלאָרע אינזשעניריע פּראָבלעם אין זינען - אַ נייַ CMM וואָס קומט אָן, אַ שטרענגערע דורכקוק פאָדערונג פון אַ קונה אָדיט, אַ וואַרשטאַט אויסלייג ענדערונג. די גייד גייט דורך די פאַקטישע סעלעקציע דיסיזשאַנז אין דער סדר זיי זאָלן געמאַכט ווערן: אַפּליקאַציע ערשטער, דערנאָך גרייס, גראַד, אַקיעראַסי דעטאַילס, לאַסט און שטיצע, סביבה, און לעסאָף די דאָקומענטן וואָס מאַכן די פּלאַטע אַ באַווייַזלעך מעסטונג רעפֿערענץ אלא ווי אַ טייַער פּלאַטע פון שטיין.
אָנהייבן מיט דער אַפּליקאַציע: דורכקוק, קאַליבראַציע אָדער אַסעמבלי?
די אַפּליקאַציע טרייבט יעדע שפּעטערע ברירה. א קאַליבראַציע לאַבאָראַטאָריע פּלאַטע אַרבעט אין אַ טעמפּעראַטור-קאָנטראָלירט צימער און טראָגט מערסטנס לייכטע גיידזש בלאַקס - עס קען פּרייאָריטעטירן עקסטרעמע פלאַכקייט. א שאָפּ-פלאָר דורכקוק פּלאַטע האַנדלט מיט טיילן, פיקסטשערז און קילמיטלען - עס דאַרף טראָגן קעגנשטעל, לעדזשיז און ינסערץ מער ווי לאַבאָראַטאָריע-גראַד טאָלעראַנסעס. אן אַסעמבלי פּלאַטע שטיצט שווערע קאָמפּאָנענטן און קלאַמפּינג כוחות, אַזוי גרעב, שטייפקייט און לאַסט פאַרשפּרייטונג דאָמינירן. שרייב אַראָפּ וואָס וועט טאַקע זיצן אויף דער פּלאַטע און ווי אָפט עס באַוועגט זיך; יענער איין פּאַראַגראַף ענטפֿערט העלפט פון די פֿראַגעס וואָס אַ פאַבריקאַנט וועט אײַך פֿרעגן.
ווי צו קלייבן די ארבעט גרייס
גרייס איז נישט "די גרעסטע וואס פאסט אין צימער". דריי כללים: די ארבעטס-פלאך זאל זיין גרעסער ווי דער גרעסטער אביעקט וואס איר אינספעקטירט מיט גענוג גראד פארן אינסטרומענט און אפעראטאר (געווענליך 200-300 מ"מ אין יעדער ריכטונג); גרעסערע פלאטעס מיינען דיקערע סעקציעס צו האלטן די שטייפקייט, אזוי אז קאסטן און וואג וואקסן שטארק מיט די שטח; און זייער גרויסע פלאטעס מעגן דארפן געמאכט ווערן אין צוגעפאסטע סעקציעס אויב טירן, קראנען אדער פאדלאגן באגרענעצן די האנדלונג. א טיפישע פארשריט: 630 × 400 מ"מ פאר באנק-גייסט ארבעט, 1000 × 630 ביז 1600 × 1000 מ"מ פאר אלגעמיינע אינספעקציע, 2000 × 1000 מ"מ און העכער פאר CMM טישן און מאשין באזעס. סטאנדארט גרייסן קאסטן ווייניגער און ווערן געשיקט שנעלער; אלעס וואס גייט ווייטער פון זיי ווערט קאסטאם פאבריקאציע.
אַקיעראַסי גראַדעס: וואָס גראַד AA, A און B ווערן גענוצט פֿאַר
אונטער ASME B89.3.7 לויפט די געוויינטלעכע לייבאַלינג גראַד AA (לאַבאָראַטאָריע), גראַד A (אינספּעקציע) און גראַד B (געצייג צימער), בשעת DIN 876 ניצט גראַד 00, 0, 1 און 2 מיט נאָענטע כוונה. ווי אַ רעפֿערענץ פּונקט פֿאַר אַ 1000 × 630 מם פּלאַטע, איז די פול-ייבערפלאַך גלאַטקייט בערך 3.5–4 מיקראָמעטער ביי גראַד 00/AA, 7–8 מיקראָמעטער ביי גראַד 0/A, און 15–16 מיקראָמעטער ביי גראַד 1/B. ניצט די גראַד וואָס פּאַסט צום צימער, נישט די בראשור: אַ גראַד AA פּלאַטע אין אַ 28 °C וואַרשטאַט מיט גאָפּל הייבער פאַרקער איז געלט אויסגעגעבן אויף אַ סערטיפיקאַט אלא ווי אויף אַקיעראַסי. פאַרקערט, אַ קאַליבראַציע לאַבאָראַטאָריע וואָס קויפט גראַד B וועט ווידער אַנטדעקן זיין באַשלוס ביי יעדער אוידיט. ווען איר פאַרגלייכט ציטאַטן, פרעגט שטענדיק וועלכן סטאַנדאַרט און וועלכן גראַד די גלאַטקייט ציפער באַציט זיך צו — "הויך פּינקטלעכקייט" אַליין איז נישט אַ ספּעציפֿיקאַציע.
פלאַכקייט, איבערחזרנדיקייט און לאָקאַלע אַקיעראַסי: וואָס קויפער זאָלן בעטן
איין גלייכקייט נומער באהאלט דריי פארשידענע פראגעס. פול-אייבערפלאך גלייכקייט באשרייבט די אלגעמיינע אפווייכונג פון א פלאך. לאקאלע (איבערחזרן) גענויקייט באשרייבט ווי דער טעות ווערירט צווישן שכנות'דיגע געגנטן - קריטיש ווען א CMM בריק פליט איבער די גאנצע אויבערפלאך. איבערחזרן באשרייבט וואס א מעסט-אינסטרומענט לייענט ווען עס קערט זיך צוריק צום זעלבן פונקט, וואס ווענדט זיך אזויפיל אויף ענדיגונג און פאליש קוואליטעט ווי אויף געאמעטריע. א גלייבווערדיגער סופלייער זאגט אלע דריי, מיט די מעסטונג מעטאד (אויטאקאלימאטאר אדער עלעקטראנישער לעוועל), די גענוצט אינסטרומענט און די קאליבראציע טרעיסאַביליטי הינטער די נומערן. אונזער גייד צוייבערפלאַך פּלאַטע קאַליבראַציע און וישאַלטדערקלערט ווי אזוי די ווערטן ווערן וועריפיצירט און ווי אָפט זיי זאָלן ווידער איבערגעקוקט ווערן.
לאָד קאַפּאַציטעט און שטיצע-פּונקט באַטראַכטונגען
גראַניט איז שטאַרק אין קאַמפּרעסיע אָבער שטרענגע פּלאַטעס בייגן זיך נאָך בייגן אונטער קאָנצענטרירטע לאָודז, און די שטיצע סיסטעם איז וויכטיק ווי דער שטיין. פּלאַטעס זענען דיזיינד אַרום דריי-פונקט קינעמאַטישע שטיצע (מיט אָפּציאָנעלע צוגאב שטיצעס וואָס טאָרן נישט טראָגן לאַסט), און די געזאָגטע לאַסט קאַפּאַציטעט נעמט אָן אַז די לאַסט איז פאַרשפּרייט - אַ שווערע שטייַף געשטעלט אויף איין ווינקל שאַפט לאָקאַלע דיפלעקשאַן, קיין גראַדע שאַץ דעקט נישט. זאָגט דעם פאַבריקאַנט די סטאַטישע וואָג, קיין דינאַמישע אָדער פּראַל לאָודז, און פּונקט ווו קאָנצענטרירטע לאָודז וועלן זיצן; די פארלאנגטע גרעב און שטיצע ספּייסינג נאָכפאָלגן פון דעם, נישט פון אַ אַלגעמיינע טשאַרט.
טעמפּעראַטור, ווייבריישאַן און ינסטאַלירונג סביבה
דער מעסטונג צימער דעפינירט וואָס די פּלאַטע קען צושטעלן. דראַפט, זונשייַן און HVAC ציקלירונג שאַפֿן גראַדיענטן וואָס רירן די געאָמעטריע פון אַ פּלאַטע מיט מיקראָנען; אַ 20 ± 1 °C סטאַביליזירטער צימער איז די רעפערענץ סביבה פֿאַר סוב-מיקראָן אַרבעט. שטאָק וויבראַציע פון נאָענטע מאַשינערי פאַרקירצט לופט-טראָגן און אינדיקאַטאָר פאָרשטעלונג, אַזוי אפגעזונדערטע יסודות, פּנעוומאַטישע איזאָלאַטאָרן אָדער לפּחות ריזיליאַנט מאַונטס געהערן אין דעם פּלאַן. צום סוף, באַשטעטיקן אַז דער שטאָק קען טראָגן די גאַנצע וואָג - אַ 2000 × 1000 × 200 מם פּלאַטע פּלוס שטאַנד דערנענטערט זיך צו צוויי טאָן - און אַז אַקסעס רוטעס לאָזן די פּלאַטע טאַקע אָנקומען וואו די צייכענונג ווייזט עס.
ווען צו קלייבן אַ סטאַנדאַרט טעלער — און ווען צו באַשטעלן קאַסטאַם
סטאַנדאַרט פּלאַטעס געווינען אויף קאָסטן, פירן צייט און ווידערפאַרקויף ווערט, און דעקן רובֿ דורכקוק בענק. באַשטעלט קאַסטאַם ווען די פּלאַטע מוז טראָגן ויסריכט: געווינד ינסערץ אין דעפינירטע פּאָזיציעס, טי-שלאָטן פֿאַר קלאַמערן, פּראָבע אָדער קאַבל ינפּעסטיישאַנז, לופט-טראָג צושטעלן לעכער, טרעפּעד פּראָופיילז אָדער ינטעגרירטע שטאַנדן. א טויגיקגראַניט ייבערפלאַך פּלאַטע פאַבריקאַנטמאַשינירט די פֿעיִטשערז אין דעם זעלבן סטרעס-קאָנטראָלירטן פּראָצעס ווי די פּלאַטע אַליין — פֿעיִטשערז מאַשינירט ווי נאָכטראַכטן זענען וווּ פלאַכקייט שטילערהייט שטאַרבט. רובֿ ערנסטע OEM אַפּליקאַציעס ווערן קאַסטאַם; רובֿ QA לאַבאָראַטאָריעס ווערן סטאַנדאַרט פּלוס אַ פּאָר ינסערץ.
דאָקומענטן צו בעטן
פיר דאקומענטן מאכן א קויף א קוואַליטעט-סיסטעם פארמעגן: אן אינספּעקציע באריכט מיט דער אמת'ער געמאסטענער געאמעטריע (נישט נאר "דורכגעגאנגען"), א קאליבראציע סערטיפיקאט מיט טרעיסאַביליטי און מעסטונג אומזיכערהייט, א מאַטעריאַל דאַטן בלאַט וואָס באַשטעטיקט געדיכטקייט, כאַרדנאַס און אַבזאָרפּציע פֿאַר דער לאָט, און א פּאַקינג און האַנדלינג פּלאַן - ווייַל טראַנספּאָרט דרוק און שלעכט אַנלאָודינג שעדיקן מער פּלאַטעס ווי סערוויס אלץ טוט. פרעגט פֿאַר די איידער איר אָרדערט; אַ סאַפּלייער וואָס כעזיטייץ האט געענטפערט אַן אַנדער קשיא וועגן זייער פּראָצעס.
ZHHIMG® קאַסטאַם אָפּציעס
ZHHIMG צושטעלט סטאַנדאַרט און מנהג פּלאַטעס פון באַנק גרייס ביז מולטי-טאָן CMM טישן, מיט געווינדעט ינסערץ, טי-סלאַץ, מאַשינד לעכער און ריסיזעס, לעדזשעד פּראָופיילז, שטאָל אָדער גראַניט סטאַנדז, פּראַטעקטיוו דעקל, לעוועלינג מאַונץ און ווייבריישאַן יסאָלאַציע. צו פאַרגיכערן אַ ציטאַט, שיקט די אינפֿאָרמאַציע אונטן:
| אייטעם | וואָס צו צושטעלן |
|---|---|
| אַרבעט גרייס | לענג × ברייט × גרעב (אָדער לאָמיר פֿאָרשלאָגן גרעב) |
| גענויקייט פארלאנגט | פלאַכקייט, לאָקאַלע/איבערחזרן אַקיעראַסי און איבערחזרן צילן, רעפערענץ סטאַנדאַרט |
| אַפּליקאַציע | CMM, דורכקוק, קאליבראציע, פארזאמלונג אדער עקוויפמענט באזע |
| מאַקסימום לאַסט | סטאַטישע, דינאַמישע און קאָנצענטרירטע לאַסט פּאָזיציעס |
| אינסטאַלאַציע | שטיצע פונקטן, שטאַנד, אויסגלייַכנדיקע פֿיס, ווייבריישאַן איזאָלאַציע |
| אייגענע פֿעיִטשערז | לאָך פּאָזיציעס, ינסערץ, גיידווייז, לופט-טרעגנדיקע פּאָרץ, סלאָץ, דעקל |
| דאָקומענטאַציע | דורכקוק באַריכט, קאַליבראַציע סערטיפיקאַט, פּאַקינג און שיפּינג רעקווירעמענץ |
דאַונלאָוד אַ גראַניט ייבערפלאַך פּלאַטע סעלעקציע טשעקליסט or פרעגט ZHHIMG® אינזשענירן פֿאַר פלאַכקייט און קאַליבראַציע אָפּציעס— שיקט אייער גרייס און גענויקייט גראַד, און מיר וועלן צוריקשיקן אַ פארגעלייגטע ספּעציפיקאַציע מיט אַ ציטאַט.
פּאָסט צייט: 30סטן סעפטעמבער 2026