
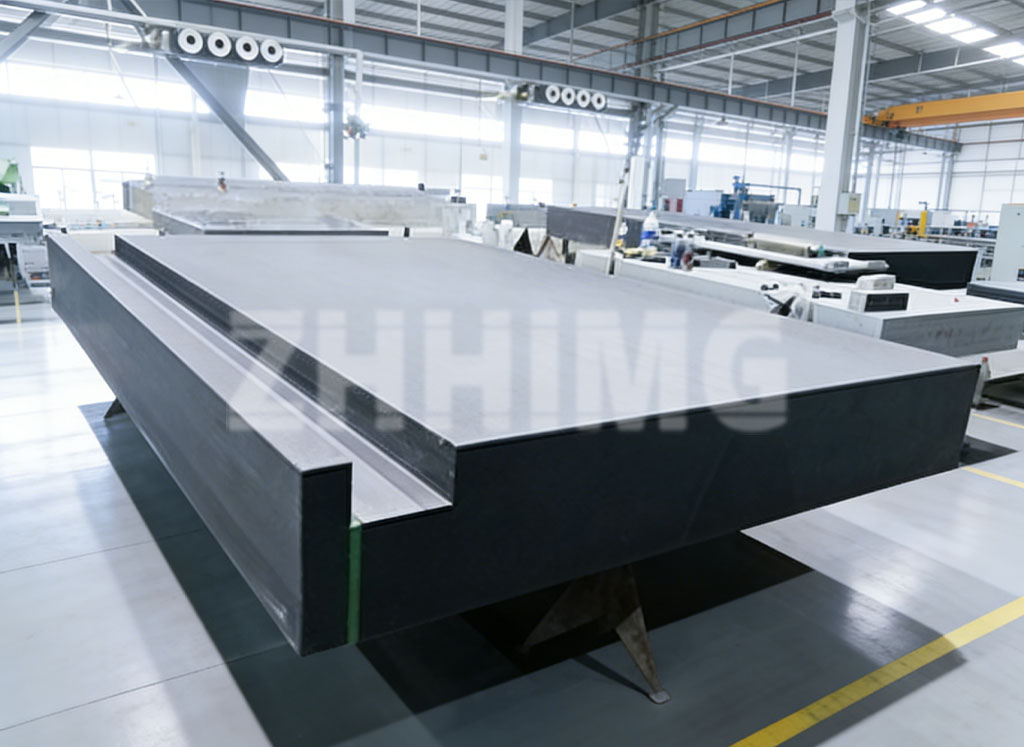
פֿאַר קאָאָרדינאַט מעסטונג מאַשינען, האַלב-קאָנדוקטאָר מעטראָלאָגיע מכשירים און לאַזער סיסטעמען, איז די גראַניט באַזע נישט קיין סחורה קויפן — עס איז די יסוד אויף וואָס דער גאַנצער טעות בודזשעט רוט. צוויי סאַפּלייערז קענען ציטירן די "זעלבע" באַזע און צושטעלן זייער אַנדערע מאַשינען, ווייַל די אונטערשיידן לעבן אין דעטאַלן וואָס דערשייַנען קיינמאָל נישט אין אַ איין-ליניע ספּעסיפיקאַציע. די גייד גיט פּראָקורמענט און פֿאָרשונג און אַנטוויקלונג טימז אַ פּראַקטיש טשעקליסט פֿאַר ספּעסיפיצירן און פאַרגלייַכן אַגראַניט מאַשין באַזע, אַזוי ציטאַטן זענען פאַרגלייַכלעך, מאַנופאַקטוראַבאַל און דורכקוקלעך.
1. גרייס און וואָג: דעפינירן דעם קאָנווערט — און וואָס שטיצט עס
הייבט אן מיט די גרונטלעכע זאכן, אבער גייט ווייטער ווי לענג × ברייט × הייך:
- ארבעטס ענוועלאָפּ קעגן קוילעלדיק גרייס.גיט אן צי דימענסיעס שליסן איין לעדזשעס, גראבן און טרעפ-סעקציעס. די טרעפ-באזע וואס ווערט געוויזן אויבן, למשל, באקומט נוצלעכע געאמעטריע אבער ענדערט באדייטנד די וואג און שטיצע באדערפענישן.
- וואָג און שטאָק לאָודינג.גרויסע באַזעס אין 3100 ק"ג/מ³ שוואַרצן גראַניט קענען דערגרייכן עטלעכע טאָנס. באַשטעטיקט אייער שטאָק קאַפּאַציטעט, און ווי די לאַסט פאַרשפּרייט זיך דורך די שטאַנד אָדער איזאָלאַציע סיסטעם.
- שטיצע קאָנפיגוראַציע.דריי-פונקט שטיצעס גאַראַנטירן געאָמעטרישע איבערחזרנדיקייט; מולטי-פונקט שטיצעס פאַרשפּרייטן לאַסט אָבער דאַרפן קערפאַל לעוועלינג פּראָוסידזשערז. די באַשלוס געהערט אין די ספּעסיפיקאַציע, נישט ביי דער ינסטאַלירונג צייט.
2. פלאַכקייט און פּאַראַלעליזם: נען דעם סטאַנדאַרט און דעם גראַד
א באַזע "פלאַך" אָן אַ נומער איז נישט קיין ספּעציפֿיקאַציע. צו פֿאַרגלייַכן ציטאַטן אויף אַ גערעכטן אופֿן:
- רעפֿערירן אַ סטאַנדאַרט און גראַד— DIN 876 גראַד 00 איז דער געוויינטלעכער בענטשמאַרק פֿאַר CMM און האַלב-קאָנדוקטאָר באַזעס; געבט אָן די דיאַגאָנאַלע גרייס צו וועלכער די טאָלעראַנץ גילט.
- אפגעטיילט די אלגעמיינע גלייכקייט פון די לאקאלע גלייכקייט.לופט-טראגנדיקע ייבערפלאַכן און פּרעציזיע זיצפּלעצער דאַרפֿן געוויינטלעך אַ ענגערע לאָקאַלע פלאַכקייט ווי די אַלגעמיינע ייבערפלאַך.
- ספּעציפֿיצירן פּאַראַלעליזם פֿון מאַונטינג סערפאַסיז— די באַציִונג צווישן דער באַזע שפּיץ, גיידוויי זיצן און קיין אויפגעהויבענע פּאַדס טרייבט אַראָפּגאַנג אַליינמאַנט מי.
- פרעג ווי אזוי עס איז געמאסטן געווארן— אונטער וועלכער טעמפּעראַטור, מיט וועלכן אינסטרומענט, און איבער וועלכן מעסטונגס-וועג. א סערטיפיקאַט מיט רויע ווערטן איז ווערט מער ווי אַ געשטעמפּלטער גראַד בריוו. אונדזער צוגאַנג איז באַשריבן אין אונדזערגראַניט מעסטן און קאַליבראַציעפּראָצעס.
3. טי-שלאָטן און פֿאַרווינדיקטע ינסערץ: באַקומען די צובינד ריכטיק פרי
יעדע באָלט לאָך איז אַ באַשלוס וואָס אַפעקטירט ביידע אַקיעראַסי און קאָסטן:
- ניצן ומבאַפלעקט געווינדעט ינסערץאין גראַניט — שטאָל־אַרײַנשטעל אין אַ נאַסע סביבה קאָראָדירן און פֿאַרקלעבן זיך; ומבאַפלעקט אָדער מעשינג פֿאַרמײַדן ביידע פּראָבלעמען.
- מאַרקיר די פּאָזיציעס פון די אַריינלייגן אויף דער צייכענונג, נישט אין אַ טאַבעלע— קאָאָרדינאַטן אויף דעם קאַד מאָדעל עלימינירן אַמביגואַטי און לאָזן דעם פאַבריקאַנט קאָנטראָלירן ינטערפיראַנס מיט אינעווייניקסטער געאָמעטריע.
- טי-שלאָטן דאַרפֿן אינזשעניריע, נישט נאָר דימענסיאָנירן.שפּאַלט טיפקייט, ברעג דיסטאַנס און דערוואַרטעטע קלאַמפּינג לאָודז באַשטימען צי די סעקשאַן וועט שפּאַלטן אָדער קראַקס איבער יאָרן פון נוצן.
- באַשטעטיקן די רעקווייערמענץ פֿאַר די אַרויסציען און דריימאָמענט פון די אַריינלייגןאויב די באַזע טראָגט אַקטואַטאָרן, זיילן אָדער שווערע סוב-אַסעמבליעס.
4. לופט-טראגנדיקע גיידוועי סערפאַסיז: די העכסט-סטאַנדאַרט פנימער אויף דעם טייל
אויב אייער מאַשין ניצט לופט לאַגערן, זענען די גיידוויי פּנים די מערסט פאָדערנדיקע פֿעיִקייטן אויף דער גאַנצער באַזע:
- גלייכקייט איבער רייזע(געווענליך ספעציפיצירט איבער דעם גאנצן סטראוק, סיי האריזאנטאל און סיי ווערטיקאל) איז אזוי וויכטיג ווי די גלייכקייט פון די פאד געביטן.
- ייבערפלאַך ענדיקן און לאַפּינג קוואַליטעטגלייך אַפעקטירן די איינפארמיקייט פון דער לופט-שפאלט — א פיין-קערנדיקער גראַניט, ריכטיק איבערגעלאַפּט, האַלט די קאָנסיסטענץ פון דער מיקראָן-לעוועל שפאלט.
- דעפינירן די פּאָרעונג באַציִונג פרי— צי דער באַזע סאַפּלייער אָדער דער באַוועגונג סאַפּלייער איז דער אייגנטימער פון דער רעפֿערענץ, און ווי די צוויי ווערן וועריפֿיצירט צוזאַמען. מיר דעטאַלירן די באַטראַכטונגען אין אונדזערגראַניט לופט לאַגערפירער.
- פּלאַנירן די לופט צושטעל און ריינקייט רעקווייערמענץאויף דער פּלאַנירונג בינע, נישט אויף דער קאַמישאַנינג בינע.
5. טראַנספּאָרטאַציע און ינסטאַלירונג: אַקיעראַסי גייט פאַרלוירן איידער אַסעמבלי
גראַניט איז שטייף אָבער שוואַך, און רובֿ פעלד פּראָבלעמען גייען צוריק צו שיפּינג און האַנדלינג:
- פארלאנגען אינזשענירטע קראַטינג— שאָק אינדיקאַטאָרן, דאַנאַדזש צוגעפּאַסט צו די שטיצע פונקטן, און אָריענטירונג קאָנטראָל פֿאַר דין אָדער טרעפּעד סעקשאַנז.
- מסכים זיין אויף הייבן פונקטן און ריגינג מעטאדפון פאראויס; א באזע וואס ווערט נישט ריכטיג געהויבן קען קראקן אונטער דרוק ביי א ווינקל פון א גראָב איידער איינער מעסט עס.
- פּלאַן פּלאַץ באדינגונגען— טעמפּעראַטור סטאַביליטעט, וויבראַציע סביבה און יסוד. א גראַד 00 באַזע אין אַ 5 °C-שווינגען וואַרשטאַט וועט נישט צושטעלן גראַד 00 רעזולטאַטן.
- אַרייַננעמען אַ שריט פֿאַר באַקומען דורכקוק— באַשטעטיקן די געאמעטריע ביים אָנקומען קעגן דעם אָריגינעלן סערטיפֿיקאַט, אַזוי אַז די שאָדן ביים טראַנספּאָרט זאָל ווערן דאָקומענטירט גלייך.
6. פירן צייט און דורכקוק באריכט: פאַרגלייכן סאַפּלייערז אויף באַווייַזן
צום סוף, פרעגט יעדן קאנדידאט סאַפּלייער די זעלבע צוויי פראגעס:
- וואָס איז די רעאַליסטישע צייט צו פירןפֿאַר אייער גרייס, אַרייַנגערעכנט מאַטעריאַל אויסוואַל, פאַבריקאַציע, דרוק-אויסגלייַך סטאַגעס און ענדיקן? ציטאַטן וואָס צוזאָגן אַן אוממעגלעך שנעלע ליפערונג לאָזט געוויינטלעך איבער די סטאַביליזאַציע סטעפּס וואָס גרויסע סעקשאַנז דאַרפֿן.
- וואָסערע דאָקומענטאַציע קומט מיטן טייל?א פולשטענדיגע פעקל שליסט איין דעם אינספעקציע באריכט מיט געמאסטענע פלאכקייט/גלייכקייט ווערטן, אינסטרומענט אידענטיפיקאציע, טעמפעראטור באדינגונגען און טרעיסאַביליטי. אויב די באזע שטיצט האַלב-קאַנדוקטאָר עקוויפּמענט, פרעגט ספּעציפֿיש צי די דאָקומענטאַציע פֿאָרמאַט פּאַסט צו אייערע אוידיט רעקווייערמענץ — זעט אונדזער אַרבעט פֿאַרהאַלב-קאָנדוקטאָר עקוויפּמענטבאַזעס.
שנעלע אויסוואל טשעקליסט
| # | נומער צו ספּעציפֿיצירן | שליסל דעטאַל |
|---|---|---|
| 1 | גרייס און וואָג | אַלגעמיינער קאָנווערט, מאַסע, שטאָק לאָודינג, 3-פונקט קעגן מולטי-פונקט שטיצע |
| 2 | פלאַכקייט און פּאַראַלעליזם | סטאַנדאַרט + גראַד (למשל, DIN 876 00), דיאַגאָנאַל, לאָקאַלע פלאַכקייט, מעסטונג מעטאָד |
| 3 | טי-שלאָטן און ינסערץ | נישט-ראָסטיקע ינסערץ, פּאָזיציעס אויף צייכענונג, טאָרק און אויסציען רעקווייערמענץ |
| 4 | לופט-טראָגנדיקע ייבערפלאַכן | גלייכקייט איבער רייזע, ענדיגונג, פארבינדונגס-פאראנטווארטליכקייט, לופט ריינקייט |
| 5 | טראַנספּאָרט און ינסטאַלירונג | אינזשענירט קראַטינג, ליפטינג פונקטן, פּלאַץ סביבה, ריסיווינג דורכקוק |
| 6 | פירן צייט און דאקומענטאציע | רעאַליסטישער פּלאַן, דורכקוק באַריכט מיט שפּורבאַרע געמעסטענע ווערטן |
באַקומען אַ ציטאַט פֿון דיין צייכענונג
דער שנעלסטער וועג צו א גענויע ציטאט איז פשוט:שיקט אונדז אייער צייכענונג (STEP/PDF) צוזאַמען מיט אייערע גענויקייט צילן, פּיילאָוד און סביבה באדינגונגען.אונדזערע אינזשענירן וועלן איבערקוקן די פאַבריקאַציע-פעאיקייט, באַשטעטיקן די גראַד און טאָלעראַנץ סכעמע, רעקאָמענדירן ינסערץ און שטיצע קאָנפיגוראַציע, און צוריקגעבן אַ ציטאַט מיט אַ סערטיפיצירטן דורכקוק באַריכט - טיפּיש אין אַ פּאָר אַרבעט טעג. צי עס איז אַן איינציקע מנהג באַזע אָדער אַ פּראָדוקציע סעריע פֿאַר CMM, האַלב-קאָנדוקטאָר אָדער לאַזער ויסריכט, איר קענט זען אונדזער פולע קייפּאַבילאַטי איןאולטרא-פּרעציציע גראַניט לייזונגען.
האָט איר אַ צייכענונג גרייט? שיקט עס אריבער — מיר וועלן ענטפֿערן מיט פֿידבעק וועגן מאַנופֿאַקטוראַביליטי און פּרייזן.
פּאָסט צייט: סעפּטעמבער 24, 2026