
אין אולטרא-פּרעציציע עקוויפּמענט פּראָיעקטן ווי האַלב-קאָנדוקטאָר דורכקוק, לאַזער מאַשינינג און קאָאָרדינאַט מעסטונג מאַשינען, דינט די גראַניט מאַשין באַזע ווי דער רעפֿערענץ טרעגער פֿאַר דער גאַנצער מאַשין. קאַסטאַם מאַשינינג איז בלויז איין טייל פֿון דעם פּראָיעקט. פילע פּראָיעקטן ליידן פֿון פּרעציזיע דריפֿט, ווייבריישאַן ינטערפיראַנס און פֿאַרזאַמלונג שוועריקייטן נאָך קאַמישאַנינג. די וואָרצל סיבה איז אָפֿט נישט שלעכט שטיין קוואַליטעט, אָבער אומפֿולשטענדיק וועריפיקאַציע פֿון אויף-פּלאַץ ינסטאַלירונג באדינגונגען אין דער פֿריִער פֿאַזע. צו ענשור אַז די גראַניט באַזע גיט מיקראָן און אפילו נאַנאָמעטער-לעוועל רעפֿערענץ פאָרשטעלונג נאָך ינסטאַלירונג, פֿיר הויפּט דימענסיעס אַרייַנגערעכנט אויף-פּלאַץ יסוד, סביבה פּאַראַמעטערס, פֿאַרזאַמלונג אינטערפֿייסיז, טראַנספּאָרטאַציע און הייבן מוזן זיין וועראַפייד איינער דורך איינער איידער צייכענונג פֿינאַליזיישאַן און פּראָדוקציע.
די פונדאַמענט פֿאַר די אינסטאַלאַציע פון עקוויפּמענט איז די הויפּט פאָרבעדינגונג פֿאַר אַ סטאַבילן אָפּעראַציע פון דער גראַניט באַזע. די גראַניט באַזע פֿאַרמאָגט אַ שווערן זיך-וואָג און הויכע שטייפקייט, אָבער זי איז זייער סענסיטיוו צו אומגלייכע פונדאַמענט-זעצן. אין דער פריער בינע איז נויטיק צו באַשטעטיקן דעם סטרוקטורעלן טיפּ, די גיסן-גרעב און די טראָגן-לאַסט פון דעם שטאָק אין דער אינסטאַלאַציע-געגנט, צו קאָנטראָלירן צי דער באָדן קען אויסהאַלטן די קאָמבינירטע סטאַטישע לאַסט פון דער באַזע און דער גאַנצער מאַשין. דערווייל, זאָל מען דורכקוקן די ווייבריישאַן-קוואַלן אין דער אַרומיקער געגנט, ווי למשל שטעמפּל-עקוויפּמענט, לופט-קאָמפּרעסאָרן און קאַנווייער-ליניעס אין דער וואַרשטאַט, און אָפּשאַצן די אַמפּליטוד פון נידעריק-פרעקווענץ ווייבריישאַן וואָס ווערט טראַנסמיטירט דורך דער ערד. אויב די ווייבריישאַן אויף דער פּלאַץ איבערשטייגט דעם לימיט, זאָל מען פּלאַנירן אַנטי-ווייבריישאַן-גראָבן, ווייבריישאַן-איזאָלאַטאָרן אָדער אומאָפּהענגיקע פונדאַמענטן אין שטייַגן צו פאַרהיטן אַז עקסטערנע ווייבריישאַן זאָל זיך איבערפירן צו דער גראַניט באַזע דורך דער ערד און קעסיידער שטערן די באַוועגונג-פּרעציציע פון דער עקוויפּמענט. געוויינטלעכע פאַבריק-בעטאָן-פּאָדלאָגעס קענען אָפט נישט טרעפן די באַדערפענישן פון אולטראַ-פּרעציציע עקוויפּמענט. ווען נויטיק דאַרף מען גיסן אַ באַזונדערן פארדיקטן אומאָפּהענגיקן פונדאַמענט צו פאַרמייַדן די דעפאָרמאַציע פון דער באַזע-פלאַך וואָס ווערט געפֿאָרזאַכט דורך די זעצן פון פונדאַמענטן.
טעמפּעראַטור און הומידיטי סביבה באדינגונגען קענען נישט איגנאָרירט ווערן. כאָטש גראַניט האט אַ פיל נידעריקער טערמישער יקספּאַנשאַן קאָואַפישאַנט ווי מעטאַלן, קענען אנהאַלטנדיק טעמפּעראַטור גראַדיענטן און טאָג-נאַכט טעמפּעראַטור דיפעראַנסיז נאָך פאַראורזאַכן קליינע דעפאָרמאַציע, וואָס גלייך ווירקן די איבערחזרן פּאַזישאַנינג אַקיעראַסי פון ויסריכט. איידער איר קאַסטאַמייז די באַזע, באַשטעטיקן צי די ינסטאַלירונג וואַרשטאַט איז יקוויפּט מיט אַ קאָנסטאַנט טעמפּעראַטור און הומידיטי סיסטעם, צוזאַמען מיט די טעמפּעראַטור קאָנטראָל קייט און טעמפּעראַטור פלוקטואַציע ווערט, ווי אויך די לופט לויפן צושטאַנד אין דער געגנט. דירעקט לופט בלאָוינג פון לופטקילונג אַוטלעץ אויף די באַזע וועט שאַפֿן היגע טעמפּעראַטור דיפעראַנסיז און רעזולטאַט אין איין-וועג דעפאָרמאַציע פון די באַזע. אַזאַ אויסלייג פּראָבלעמען דאַרפֿן צו זיין יידענטאַפייד און אַדזשאַסטיד אין שטייַגן. סביבה הומידיטי אויך דאַרף צו זיין באשטעטיקט. הויך הומידיטי וועט ווירקן שטיצן לופט לאַגער אַסעמבליז, גייד רעלס און סענסאָרס. גראַניט זיך איז נישט דערשראָקן פון נעץ, אָבער שטיצן קאַמפּאָונאַנץ פון די גאנצע מאַשין וועט זיין אַפעקטאַד דורך די סוויווע. עס איז פארלאנגט צו סינגקראַנייז סביבה פּאַראַמעטערס אין שטייַגן און באַשליסן צי די באַזע דאַרף צו רעזערווירן שטויב-פּרוף און פּראַטעקטיוו סטראַקטשערז. פֿאַר האַלב-קאָנדוקטאָר-טיפּ ויסריכט, באַשטעטיקן די אויף-פּלאַץ ריינקייַט מדרגה צו באַשטימען צי די באַזע דאַרף צו אַדאַפּט שטויב-פֿרייַ אַסעמבליע פּראָצעסן.
מעכאנישע פֿאַרזאַמלונג אינטערפֿייסיז צווישן דער באַזע און דעם באַלעבאָס זענען די קערן באַשטעטיקונג זאכן בעשאַס קאַסטאַמייזיישאַן. עס איז פארלאנגט צו זאַמלען די מאַסע פאַרשפּרייטונג און צענטער פון גראַוויטאַציע פון דער גאנצער מאַשין, אונטערשיידן קאַנסאַנטרייטאַד לאָודז פון פאַרשפּרייט לאָודז, אַזוי ווי צו פּלאַן די ינערלעך ריינפאָרסמאַנט סטרוקטור פון דער באַזע, אַנקער אויסלייג און שטיצן פונקטן. אומרעכט שטיצן פונט אויסלייג וועט פאַרשאַפן דרוק דעפאָרמאַטיאָן פון די גראַניט באַזע, און אפילו גוט-פאַרטיק גרינדינג אַקיעראַסי קען נישט זיין ריטיינד. דערווייל, באַשטעטיקן ינסטאַלירונג בענטשמאַרק רעקווירעמענץ: שטעלע, טאָלעראַנס און טיפקייַט פון טרעטאַנד לעכער, קאַונטערבאָרע לעכער און לאָוקייטינג שטיפט לעכער, ספּעסאַפאַקיישאַנז און אָריענטירונג פון ט-סלאָץ, ווי געזונט ווי בענטשמאַרק געביטן אויף די פלאַך. אויך באַשטעטיקן צי קאַבלע טשייסאַז, פּייפּליין לעכער און קאַבלע אַוווידאַנס שטעלעס פֿאַר לופט בערינג מאַדזשולז דאַרפֿן צו זיין רעזערווירט. אַלע אינטערפֿייס דימענשאַנז און דזשיאַמעטריק טאָלעראַנסעס מוזן זיין פארשפארט איידער מאַטעריאַל קאַטינג און מאַשינינג. גראַניט איז שוואַך שטיין. מאָדיפיצירן לאָך שטעלעס אָדער קאַטינג גרוווז נאָך פינישינג איז גאָר שווער און קען לייכט פאַרשאַפן קאָמפּאָנענט סקראַטש. אין אַדישאַן, באַשטעטיקן די באַלעבאָס פֿאַרזאַמלונג סיקוואַנס צו משפט צי רעזערווירט אַפּערייטינג פּלאַץ פֿאַר פֿאַרזאַמלונג איז דארף אויף דער באַזע. 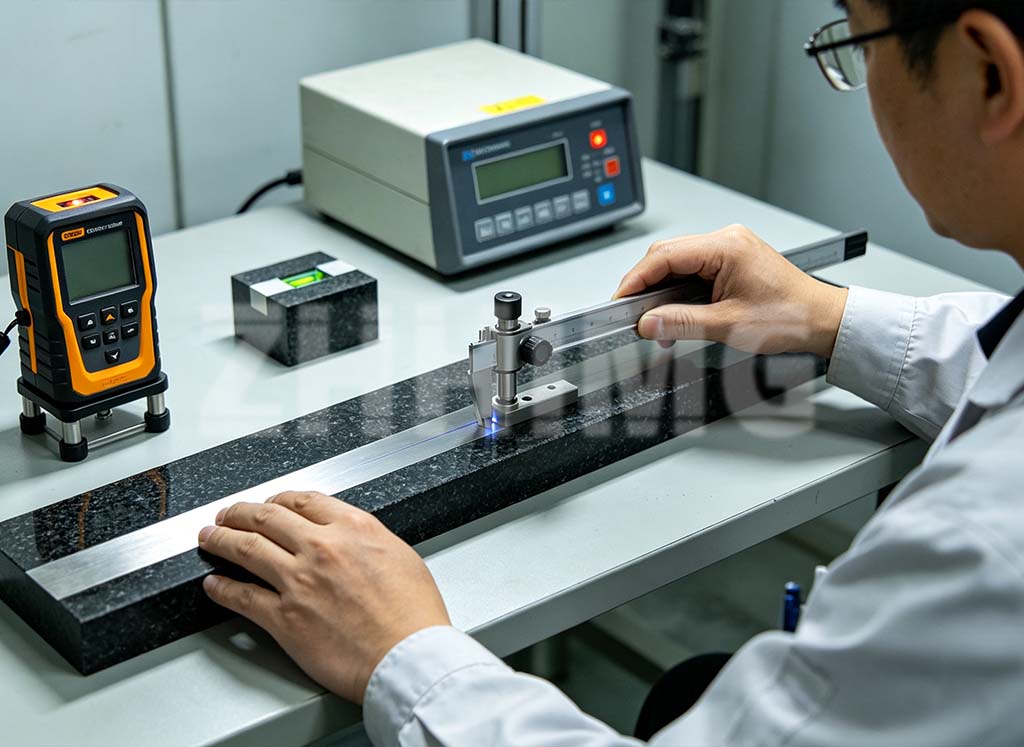
הייבן, טראנספארטאציע און פאזיציאנירן באדינגונגען דארפן אויך ווערן אפגעשאצט אין דער פריער קאסטומיזאציע שטאפל. גראניט מאשין באזעס זענען שווערע קאמפאנענטן. זייער מאנאליטישע גרייס און וואג באשטימען פאקעדזשינג סכעמעס, טראנספארט וועהיקלעס און אויפן ארט קראן אויסוואל. עס איז נויטיג צו באשטעטיגן די ברייט און הייך פון ווארקשאפ טירן און דורכגאנגען, די גערייטעד הייבן קאפאציטעט פון עלעוואטארן אדער אויבערהאנט קראנען, און לאסט קאפאציטעט פון שטאק דורכגאנגען, צו באורטיילן צי די באזע קען ווערן אינטעגראל פראסעסט און איבערגעגעבן אלס איין שטיק, אדער פאבריצירט אין סעגמענטירטע טיילן פאר ספלייזינג. אויב דער אויפן ארט אויבערהאנט קראן האט נישט גענוג טאנאזש אדער שמאלע דורכגאנגען, מוז די באזע סעגמענטאציע סכעמע ווערן צוגעפאסט אין פאראויס צו פארמיידן אז די פארענדיגטע קאמפאנענטן זאלן נישט קענען אריינגיין אין ווארקשאפ. אויסערדעם, באשטעטיגן דעם לעוועלינג פלאץ נאך פאזיציאנירן, די רייזע קייט פון באזע אנקער לעוועלינג פיס, און אפערירן פלאץ פאר לעוועל גיידזשעס, רעזערווירן מעסטונג פאזיציעס פאר שפעטערדיגע פּרעציזיע ווידער-אינספעקציע מיט לייזער אינטערפעראמעטערס און עלעקטראנישע לעוועלס.
חוץ די אויבנדערמאנטע האַרדווער באדינגונגען, זאָלן מע אויך באַשטעטיקט ווערן די מעטראָלאָגיע אַקסעפּטאַנס באדינגונגען פריער. נאָכדעם וואָס די גראַניט באַזע איז אויף זיין אָרט, דאַרף מען ווידער קאָנטראָלירן די פלאַכקייט, גלייכקייט און אַנדערע פּינקטלעכקייט אינדיקאַטאָרן אויפן אָרט. אין דער פרי פאַזע, זאָל מען מסכים זיין אויף דער שטייענדיקער צייט וואָס איז נויטיק פֿאַר טעמפּעראַטור סטאַביליזאַציע נאָכדעם וואָס די גראַניט באַזע ווערט טראַנספּאָרטירט פֿון דער מאַשינינג וואַרשטאַט צום אָרט. די גראַניט באַזע קען נישט דורכגיין פּינקטלעכע מעסטונגען גלייך נאָכן אָנקומען; עס איז נויטיק גענוג צייט כּדי זי זאָל דערגרייכן אַ טערמישן גלייכגעוויכט מיט דער אַמביאַנטער טעמפּעראַטור, אַנדערש וועלן די מעסטונג דאַטן אָפּווייכן. באַשטעטיקט די פֿאַראַן טעסט-אינסטרומענטן און מעטראָלאָגיע סטאַנדאַרדן אויפן אָרט פריער, און קלעראַפֿיצירט די אַקסעפּטאַנס בענטשמאַרקס כּדי צו פֿאַרמייַדן קריגערייען צווישן דעם סאַפּלייער און דעם קויפֿער וועגן די אַקסעפּטאַנס קריטעריאַ אויפן אָרט.
קאַסטאַמייזן אַ גראַניט מאַשין באַזע איז מער ווי נאָר מאַשינינג שטיין לויט צייכענונגען. די אויף-פּלאַץ יסוד, סביבה, אַסעמבלי אינטערפייסיז, הייבן און פּאַזישאַנינג באדינגונגען באַשטימען צוזאַמען צי די באַזע קען לעסאָף דערגרייכן אַולטראַ-פּינקטלעך רעפֿערענץ פאָרשטעלונג. נאָר דורך באַשטעטיקן אַלע ינסטאַלירונג באדינגונגען אין די פרי פּראָיעקט בינע קענען ריסקס אַזאַ ווי ריווערק און פּינקטלעך דורכפאַל זיין אַוווידאַד פון די מקור, אַלאַוינג די גראַניט באַזע צו שטיצן סטאַביל אָפּעראַציע פון די גאנצע מאַשין פֿאַר אַ לאַנג צייַט.
פּאָסט צייט: סעפּטעמבער 15-2026